Hochfestes klares Acrylblatt
Eines der beliebten Produkte von Oleg ist das klare Acrylblatt, und unsere starke Produktionskapa...


Die Herstellung eines 180-mm-Displaysockels aus gegossenem Acryl kostet etwa 7,50 US-Dollar pro Teil, doch bei den Werkzeugen brechen die Projektbudgets aus Acryl tatsächlich zusammen. Ein von einem chinesischen Verarbeiter angebotener Standard-Formrahmen kostet weniger als 1.200 USD und ist in drei bis fünf Tagen aufgebaut. Eine maßgeschneiderte PMMA-Form für dasselbe Teil wurde im Jahr 2025 mit einem Preis zwischen 9.000 und 28.000 US-Dollar angeboten, sechs bis zehn Wochen bevor die erste verkaufsfähige Einheit erhältlich war.
Diese Lücke ist genau der Grund, warum es bei der Frage nach kundenspezifischen Formen und Standardformen fast nie um Qualität geht. Es geht um Volumen, Geometrie und darum, wie stark sich das Design nach dem Start voraussichtlich bewegen wird.
Bei der Acrylherstellung ist eine Standardform ein vorgefertigtes Werkzeug, das nach einer katalogisierten Geometrie gebaut wird, die Dutzende von Produkten gemeinsam haben können, während eine kundenspezifische Form auf die Abmessungen, Formschrägen und Oberflächenbeschaffenheit eines bestimmten Teils zugeschnitten wird.
Die Unterscheidung fällt in den drei Produktionsrouten unterschiedlich aus, und Käufer verwechseln sie regelmäßig.
Mit etwa 6.700 Teilen für eine typische Displaykomponente aus Acryl wird die Anfertigung kundenspezifischer Werkzeuge zum günstigeren Weg, wenn man davon ausgeht, dass die Werkzeugkosten 12.000 US-Dollar betragen und 1,80 US-Dollar pro Teil für sekundäres Beschneiden und Nacharbeiten eingespart werden.
| Jahresvolumen | Standardform | Maßgeschneiderte Form | Kostengünstigere Route |
| 1.000 Teile | 9.300 USD | 19.500 USD | Standard |
| 5.000 Teile | 46.500 USD | 49.500 USD | Standard |
| 6.700 Teile | 62.310 USD | 62.250 USD | Break-Even |
| 10.000 Teile | 93.000 USD | 87.000 USD | Benutzerdefiniert |
| 25.000 Teile | 232.500 USD | 199.500 USD | Benutzerdefiniert |
Kosten pro Teil in USD bei vier jährlichen Volumina
Die Gewinnschwelle ist ein Bereich, keine feste Zahl.
Eine Änderung des PMMA-Harzpreises um 8 bis 12 Prozent verschiebt den Schnittpunkt um 800 bis 1.500 Teile. Berechnen Sie also zum Zeitpunkt der Bestellung neu und nicht zum Zeitpunkt der Genehmigung des Designs.
Wählen Sie eine Standardform, wenn das Teil die katalogisierten Abmessungen akzeptiert, wenn das Jahresvolumen unter etwa 5.000 Einheiten bleibt oder wenn sich das Design noch in der Entwicklung befindet.
Standardformate sorgen zudem für eine einfache Blattversorgung. OLEG gießt Platten von 1,5 mm bis 30 mm in beiden gängigen Plattengrößen, die für die meisten Standard-Tiefziehrahmen ohne kundenspezifischen Zuschnitt geeignet sind. Käufer, die diese Formate echten Baugruppen zuordnen, können dies überprüfen Anleitung zur Acrylanwendung für Form- und Fertigungsbeschränkungen.
Eine Sonderform zahlt sich aus, wenn drei Bedingungen gleichzeitig erfüllt sind: Volumen über 7.000 Einheiten pro Jahr, eine Geometrie, die mit katalogisierten Werkzeugen nicht reproduziert werden kann, und ein Designstopp von mindestens 18 Monaten.
Ein Werkzeug ist nur so gut wie das Freeze-Datum dahinter. Durch das Schneiden einer Kavität 12 Wochen bevor das Design nicht mehr bewegt werden kann, wird eine Anlage im Wert von 12.000 US-Dollar in einen Nacharbeitsauftrag im Wert von 12.000 US-Dollar umgewandelt.
Farbe ist der zweite Grund, warum sich Käufer für maßgeschneiderte Werkzeuge entscheiden. Gussplatten werden gegossen und nicht extrudiert, so dass eine passende Farbe für eine Produktionscharge festgelegt werden kann und ein Formteil die beschnittenen Kanten vermeidet, die zu Farbabweichungen führen. Die Farbkatalog listet die durchscheinenden, undurchsichtigen und glitzernden Bereiche auf, die vor dem Schneiden der Kavität mit einer physischen Probe abgeglichen werden können.
Kundenspezifische Formen weisen bei kritischen Abmessungen in der Regel eine Abweichung von plus oder minus 0,15 mm gegenüber plus oder minus 0,5 mm bei Standardwerkzeugen auf, und der größte Teil dieses Unterschieds ergibt sich aus sekundären Arbeitsgängen und nicht aus dem Werkzeug selbst.
| Parameter | Standardform | Maßgeschneiderte Form |
| Maßtoleranz | plus oder minus 0,5 mm | plus oder minus 0,15 mm |
| Mindestwandstärke | 2,5 mm | 1,5 mm |
| Formschräge erforderlich | 3 bis 5 Grad | 1 bis 2 Grad |
| Sichtbare Oberflächenveredelung | Im bearbeiteten Zustand, leichter Dunst | SPI A-1 poliert |
| Einrichtungsvorlaufzeit | 3 bis 5 Tage | 6 bis 10 Wochen |
| Kosten einer späten Designänderung | Niedrig, Einsätze tauschen | Hoch, Hohlraum nachgeschnitten |
Toleranz ist eine erworbene Funktion, keine Standardeinstellung. Wenn in der Zeichnung kein Bezugspunkt und keine Grenze angegeben ist, liefern beide Werkzeugtypen Teile aus, die die Prüfung bestehen, bei der Montage aber dennoch durchfallen.
Bei Teilen, die dem Sonnenlicht ausgesetzt sind, sinkt die Gewinnschwelle, da bei Standardwerkzeugen beschnittene Kanten und Oberflächenschleier entstehen, die schneller verwittern als bei einer geformten Oberfläche.
Beschilderungen, Oberlichtverglasungen und Außenvitrinen kombinieren in der Regel eine UV-beständige Gussplatte mit kundenspezifischen Werkzeugen, da eine einzige Kavität die Wandstärke über mehrere tausend Platten hinweg steuert und die Kantenbearbeitung, die die Vergilbung beschleunigt, entfernt. Ein polierter Hohlraum und eine UV-stabile Platte sind die Kombination, die ihr Erscheinungsbild auch bei einer zehnjährigen Außenbewitterung beibehält.
Außenteile rechtfertigen Standardwerkzeuge selten zweimal.
Nacharbeiten an verwitterten Einheiten kosten mehr als der Werkzeugrabatt, sodass Outdoor-Programme bei etwa 4.000 statt 6.700 Einheiten die Gewinnschwelle erreichen.
Etwa 6.700 Teile für eine Displaykomponente mit 12.000 USD an Werkzeugen und 1,80 USD pro Teil an eingesparter Sekundärarbeit. Teile mit engen Toleranzen oder Oberflächen der Klasse A brechen sogar schon bei 4.000 Einheiten, da die Beschnitt- und Ausschusskosten bei Standardwerkzeugen höher sind.
Ja, und es ist die häufigste Route. Standardwerkzeuge validieren Passform, Farbe und Marktnachfrage in drei bis fünf Tagen. Sobald ein Einfrierdatum festgelegt ist, folgen kundenspezifische Werkzeuge. Planen Sie die zweite Werkzeugrunde zu Beginn ein, damit die Umstellung die Produktion nie zum Stillstand bringt.
Teilweise. Eine polierte SPI A-1-Kavität erzeugt eine glattere Oberfläche als ein bearbeitetes Standardwerkzeug, wodurch die Trübung reduziert wird. Der größere Gewinn ergibt sich aus der Platte, da die gegossene Acrylplatte etwa 92 Prozent Lichtdurchlässigkeit aufweist und ein geformtes Teil die Abriebspuren vermeidet, die das Licht streuen.
Die meisten Standardrahmen akzeptieren 2 mm bis 12 mm dicke Bleche ohne Modifikation. Unterhalb von 2 mm biegt sich das Blech beim Formen, und über 12 mm benötigen Sie eine beheizte Plattenauflage oder einen maßgefertigten Rahmen. Da OLEG Bleche mit einer Dicke von 1,5 mm bis 30 mm gießt, können dicke Teile oft mit einem Standardrohling und nicht mit einem kundenspezifischen Werkzeug beginnen.
Führen Sie die Zahlen aus, bevor Sie Stahl schneiden.
Volumen, Toleranz und Einfrierdatum entscheiden über das Werkzeug. Alles andere ist ein Detail, das Sie aushandeln können.

Eines der beliebten Produkte von Oleg ist das klare Acrylblatt, und unsere starke Produktionskapa...
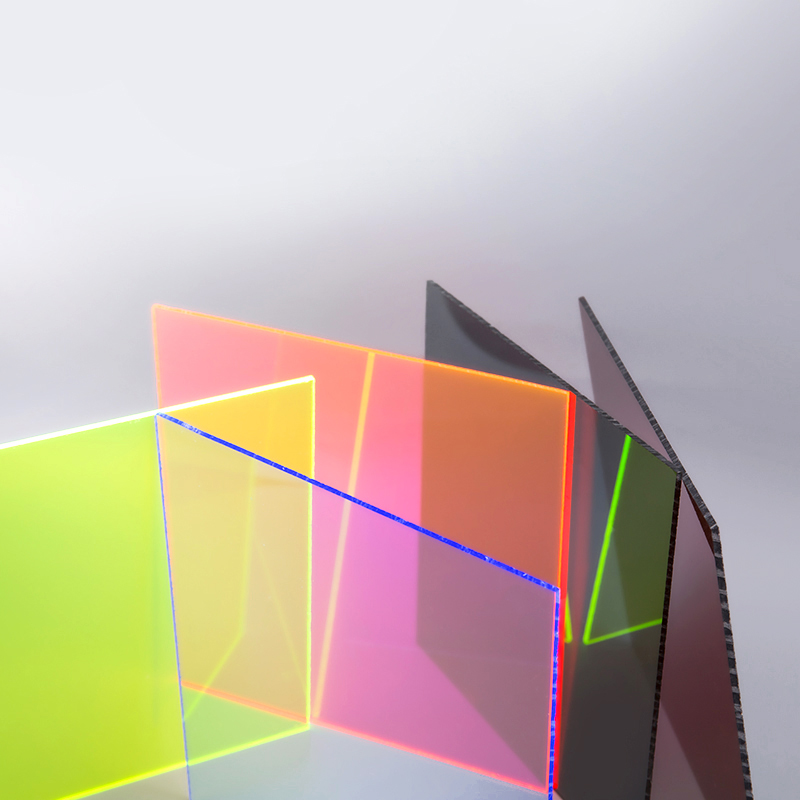
Olegs Produkte, deren Rohmaterial jungfräulich von Mitsubishi ist. Oleg ist einer der Top 5 Herst...

Olegs Produkt, dessen Rohmaterial jungfräulich von Mitsubishi ist. Die Farbe ist sehr gleichmäßig...

Das goldene Acrylblech hat winzige goldene Glitzer im Material, was zu einer luxuriösen Wirkung f...

Silber Acrylblech hat winzige silberne Glitzer im Material, die einen eleganten Effekt erzeugen. ...

Dem transparenten Material werden winzige farbige Glitzer hinzugefügt, um einen farbenfrohen und ...

Oleg ist ein professioneller Hersteller von Cast Acrylblech und bietet qualitativ hochwertige Pro...

Oleg doppelte frostierte Acrylblech verfügt über einen matten Finish auf beiden Seiten. Sein m...

• UV -Resistenz: Behindert gegen den Abbau von UV -Licht, behält seine ursprüngliche Farbe und Kl...
